Cómo seleccionar el procedimiento de soldadura según la pieza y sus condiciones de servicio
Elegir un procedimiento de soldadura adecuado exige analizar conjuntamente el material base, el espesor, la geometría de la unión, la accesibilidad y las condiciones de servicio. No basta con escoger entre TIG, MIG/MAG, electrodo revestido o arco sumergido por rapidez o costumbre: el proceso debe permitir obtener una unión íntegra, controlar las deformaciones y cumplir los requisitos técnicos aplicables.
Además, conviene diferenciar dos decisiones relacionadas. La primera es elegir el proceso de soldeo más conveniente. La segunda consiste en definir y, cuando corresponda, cualificar el procedimiento con sus variables: preparación de bordes, material de aportación, intensidad, tensión, velocidad, posición, temperatura entre pasadas, precalentamiento y tratamiento posterior.
Los cuatro factores que condicionan la elección
1. Material base y soldabilidad
Cada familia de materiales responde de manera distinta al calor. La composición química, la conductividad térmica, la dilatación y la sensibilidad a la contaminación influyen tanto en la selección del proceso como en la preparación previa.
- Aceros al carbono: admiten diversos procesos, pero el contenido de carbono, el espesor y el nivel de restricción pueden hacer necesario controlar el aporte térmico o aplicar precalentamiento.
- Aceros inoxidables: requieren evitar la contaminación con acero al carbono y limitar un calentamiento excesivo que pueda provocar deformaciones o alterar sus propiedades. La protección gaseosa y la limpieza son especialmente relevantes.
- Aluminio y sus aleaciones: su elevada conductividad térmica y su capa superficial de óxido exigen una limpieza rigurosa, gases apropiados y equipos capaces de mantener un arco estable.
- Aceros aleados o materiales disímiles: necesitan revisar con especial atención la compatibilidad metalúrgica, el consumible, la dilución y el posible tratamiento térmico.
La designación genérica del material no siempre es suficiente. Antes de soldar deben comprobarse su calidad exacta, estado de suministro, composición cuando resulte relevante y requisitos definidos en planos o especificaciones.
2. Espesor de la pieza
El espesor afecta a la penetración necesaria, al número de pasadas, a la preparación de la junta y al riesgo de deformación. En chapas finas, el reto habitual es evitar perforaciones y distorsiones. En grandes espesores, cobran más importancia la penetración completa, la eliminación de defectos entre pasadas, la productividad y el control térmico.
Por ejemplo, una chapa inoxidable fina y visible puede favorecer un proceso preciso y estable, como TIG, si se priorizan el acabado y el control del baño. Para uniones largas y repetitivas de acero al carbono con espesores medios, MIG/MAG puede ofrecer una productividad mayor. En espesores elevados y cordones longitudinales accesibles, el arco sumergido puede resultar apropiado, siempre que la geometría y la posición lo permitan.
3. Geometría, posición y accesibilidad
Una unión a tope en posición plana no presenta las mismas exigencias que un cordón de rincón, una soldadura circunferencial o una raíz situada en el interior de un conjunto cerrado. Deben evaluarse:
- Tipo de junta y ángulo de apertura.
- Separación y talón de raíz.
- Posición de soldeo.
- Acceso de la antorcha o del electrodo.
- Posibilidad de soldar por una o por ambas caras.
- Espacio disponible para limpiar e inspeccionar cada pasada.
- Grado de restricción del conjunto durante el enfriamiento.
Una geometría muy restringida puede acumular tensiones residuales y favorecer la fisuración. En estos casos, la secuencia de soldadura, los puntos de fijación, el utillaje y el orden de montaje forman parte de la solución; no son aspectos secundarios.
4. Condiciones de servicio
La unión debe diseñarse para lo que ocurrirá después de fabricar la pieza. Una soldadura visualmente correcta no garantiza por sí sola un comportamiento adecuado durante el servicio.
Es necesario conocer si la pieza estará sometida a cargas estáticas o cíclicas, impactos, presión, vibraciones, temperaturas extremas, humedad, abrasión o ambientes corrosivos. También deben revisarse la vida útil prevista, la criticidad de la unión y las consecuencias de un posible fallo.
En un componente sometido a fatiga, por ejemplo, el perfil del cordón, las transiciones geométricas y la presencia de discontinuidades adquieren una importancia especial. En equipos con presión o temperatura, además de la resistencia mecánica, pueden existir requisitos normativos específicos sobre procedimientos, soldadores, trazabilidad e inspecciones.
Comparación orientativa de los principales procesos
| Proceso | Cuándo suele resultar adecuado | Aspectos que deben controlarse |
|---|---|---|
| TIG | Chapas finas, raíces, inoxidables, aluminio y trabajos que requieren precisión y buen acabado | Velocidad de ejecución, limpieza, protección gaseosa y destreza del soldador |
| MIG/MAG | Producción, cordones continuos y espesores finos o medios en condiciones controladas | Parámetros, transferencia del metal, protección frente a corrientes de aire y riesgo de proyecciones |
| Electrodo revestido | Montajes, reparaciones, trabajos exteriores y zonas donde se valora la portabilidad | Conservación de electrodos, eliminación de escoria, interrupciones y control entre pasadas |
| Arco sumergido | Uniones largas, espesores elevados y posiciones favorables con posibilidad de automatización | Accesibilidad, geometría, aporte térmico y manipulación del fundente |
Esta comparación es orientativa. El proceso más rápido no siempre proporciona el coste total más bajo: también cuentan la preparación, el número de pasadas, el retrabajo, la inspección y las deformaciones que sea necesario corregir.
Proceso de decisión en seis etapas
- Definir los requisitos de la unión. Revisar planos, material, espesor, tolerancias, tipo de junta, penetración solicitada, acabado y nivel de calidad.
- Analizar el servicio. Identificar cargas, temperatura, corrosión, presión, fatiga y criticidad. Si existe una normativa aplicable, debe comprobarse su versión vigente.
- Filtrar los procesos técnicamente viables. Descartar aquellos que no ofrezcan la penetración, el control térmico, la posición o la protección necesaria.
- Comparar productividad y riesgos. Valorar número de pasadas, accesibilidad, preparación, consumibles, posibilidad de automatización y probabilidad de distorsión.
- Definir las variables del procedimiento. Establecer consumible, gas, polaridad, rango de parámetros, técnica, secuencia, temperaturas y limpieza entre pasadas.
- Validar antes de producir. Confirmar que el procedimiento y el personal están cualificados cuando sea exigible, realizar probetas o cupones si procede y fijar los controles de inspección.
La decisión correcta no es identificar qué proceso puede unir dos piezas, sino determinar cuál puede hacerlo de forma repetible y conforme a los requisitos reales del conjunto.
Errores que comprometen el resultado
Elegir por costumbre. Haber utilizado un proceso en una pieza similar no garantiza que sirva para otra aleación, espesor o condición de carga.
No controlar el aporte térmico. Un valor demasiado alto puede aumentar la zona afectada térmicamente y las deformaciones; uno insuficiente puede favorecer falta de fusión o penetración. Debe mantenerse dentro de los límites definidos para la aplicación.
Subestimar la preparación y la limpieza. Óxido, pintura, grasa, humedad o contaminación cruzada pueden generar porosidad, inclusiones y problemas de corrosión. La limpieza debe adaptarse al material, no limitarse a una revisión visual rápida.
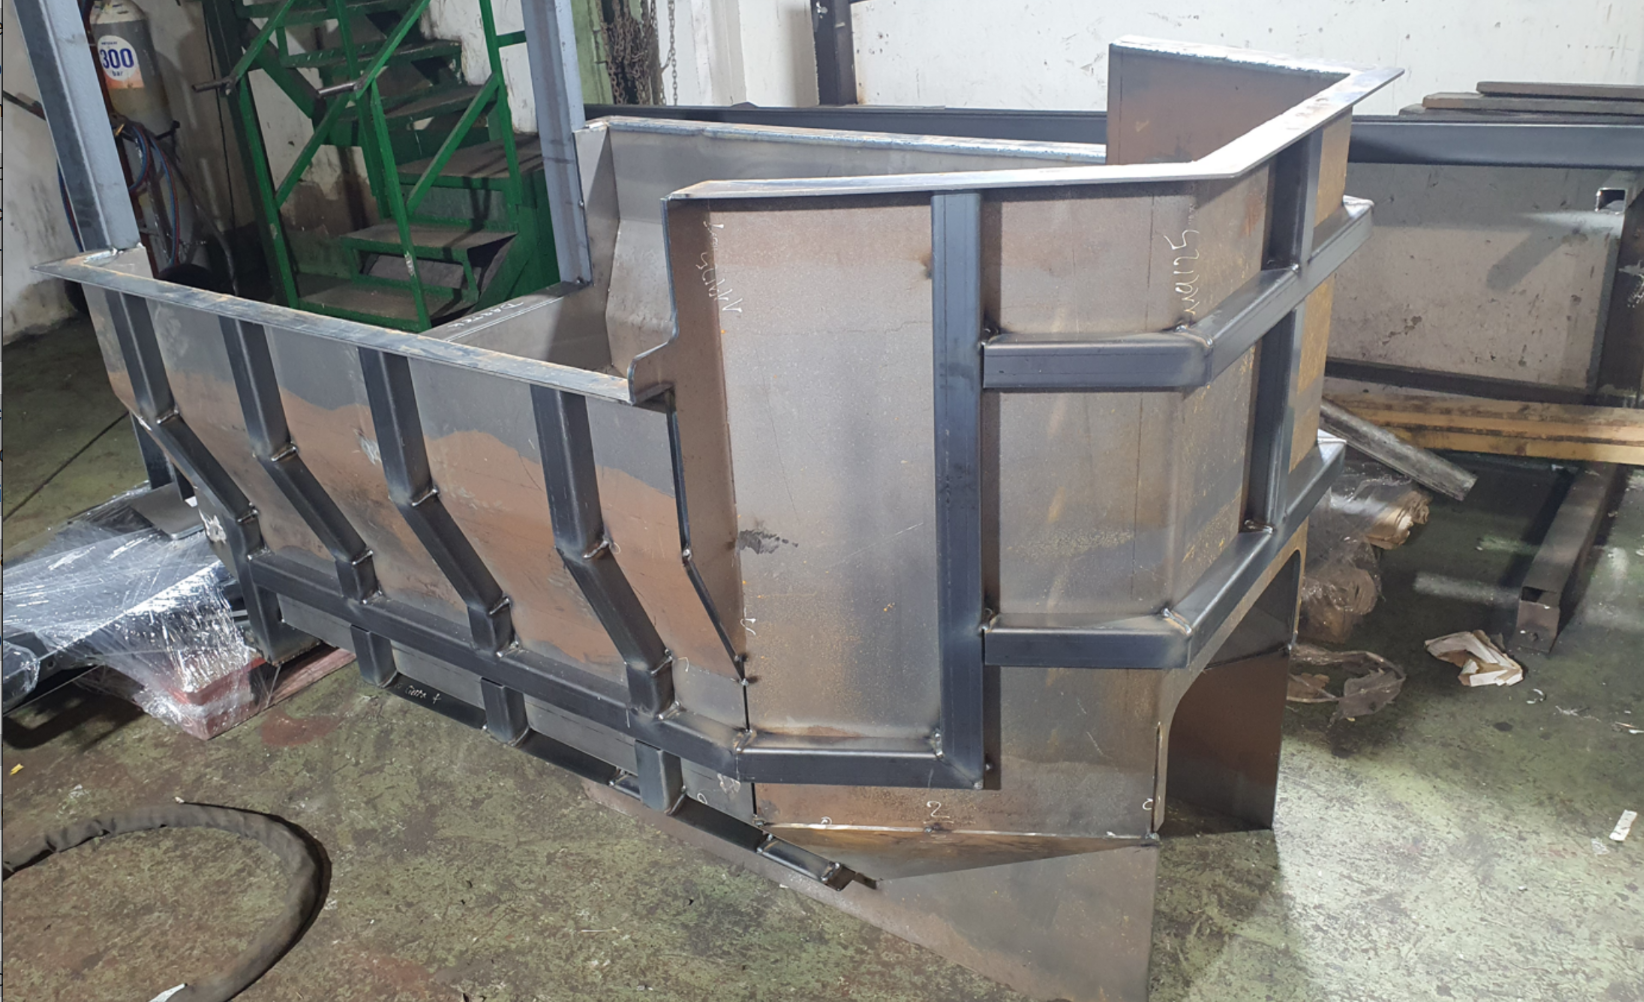
Ignorar la secuencia de montaje. Soldar cordones largos sin planificar su orden puede desplazar cotas o cerrar separaciones. Imaginemos un bastidor con numerosos refuerzos: si se completa primero un lateral y después el opuesto, la contracción puede provocar una deformación difícil de corregir.
Confundir inspección visual con validación completa. La inspección visual es fundamental, pero determinadas uniones pueden requerir líquidos penetrantes, partículas magnéticas, ultrasonidos, radiografía u otros controles. La técnica debe elegirse según el material, el tipo de discontinuidad buscada y los requisitos aplicables.
Cuándo se necesita una evaluación especializada
Conviene recurrir a profesionales cuando se trabaja con un material poco habitual, espesores elevados, uniones disímiles, geometrías muy restringidas o componentes sometidos a presión, fatiga, impacto o temperaturas exigentes. También cuando aparecen grietas, porosidad recurrente, falta de fusión, deformaciones fuera de tolerancia o resultados inestables entre piezas aparentemente iguales.
En trabajos regulados, debe comprobarse qué norma o especificación resulta aplicable y qué documentación exige: procedimiento de soldadura, cualificación, identificación de materiales, consumibles, soldadores, inspecciones y trazabilidad. Estos requisitos pueden variar según el sector y deben revisarse antes de fabricar.
Una elección técnica que debe contemplar todo el conjunto
Seleccionar correctamente el procedimiento implica equilibrar soldabilidad, penetración, control térmico, productividad, accesibilidad y comportamiento en servicio. El análisis debe hacerse antes de comenzar la producción, porque muchos problemas atribuidos a la ejecución nacen realmente de una elección inicial incompleta.
Henchar Calderería aborda la soldadura profesional homologada dentro del contexto global de la calderería industrial: material, diseño de la unión, secuencia de fabricación, cualificación y controles necesarios. Esta visión permite plantear cada trabajo con criterios técnicos coherentes con la función real de la pieza.