Servicios de soldadura homologada en Irún para equipos industriales
La soldadura homologada es fundamental cuando una instalación, estructura o equipo industrial necesita una unión resistente, trazable y ejecutada conforme a requisitos técnicos definidos. En trabajos de mantenimiento, fabricación o reparación en Irún, no basta con conseguir un cordón de buen aspecto: deben comprobarse el material base, el procedimiento aplicable, la cualificación del soldador, las condiciones de ejecución y los controles posteriores.
Una planificación correcta reduce el riesgo de fisuras, deformaciones, falta de penetración y paradas repetitivas. También permite documentar la intervención cuando el proyecto, el cliente o la normativa aplicable así lo exigen.
¿Qué implica que una soldadura esté homologada?
En el ámbito industrial, hablar de soldadura homologada suele significar que el trabajo se realiza mediante procedimientos cualificados y personal con la cualificación adecuada para las variables de la unión. Estas variables pueden incluir el proceso de soldeo, el grupo de material, el espesor, la posición, el tipo de junta y las condiciones de ejecución.
La homologación no debe entenderse como una autorización genérica válida para cualquier trabajo. Una cualificación puede tener un alcance concreto. Por este motivo, antes de comenzar es necesario revisar si cubre realmente la unión que se va a ejecutar y comprobar los requisitos contractuales, técnicos y normativos vigentes.
Según el proyecto, la documentación puede incluir especificaciones del procedimiento de soldeo, registros de cualificación, identificación de materiales, certificados, trazabilidad de consumibles e informes de inspección. El alcance documental debe definirse desde el inicio, no una vez terminada la pieza.
Aplicaciones en mantenimiento industrial
El mantenimiento mediante soldadura puede ser correctivo, cuando ya existe una avería, o preventivo, cuando se interviene sobre una zona desgastada antes de que falle. Es habitual emplearlo en soportes, bastidores, bancadas, conductos, tolvas, carcasas, depósitos, tuberías y componentes auxiliares de maquinaria.
Antes de reparar, conviene identificar la causa del daño. Una grieta puede deberse a fatiga, vibraciones, corrosión, impactos, tensiones residuales o un diseño que concentra esfuerzos. Limitarse a rellenarla sin corregir el origen puede hacer que vuelva a aparecer junto al cordón.
Un caso habitual es el de un soporte de máquina que se fisura de forma recurrente. La intervención adecuada no consiste únicamente en sanear y soldar. También deben revisarse la alineación del equipo, las cargas, las vibraciones, la geometría de la unión y la posible necesidad de modificar el refuerzo. Reparar el síntoma sin analizar estas condiciones puede acortar la duración de la solución.
Soldadura para fabricación de equipos y conjuntos metálicos
En fabricación, la calidad final comienza antes del soldeo. La elección del material, el diseño de las juntas, la secuencia de montaje y las tolerancias condicionan tanto la resistencia como la estabilidad dimensional del conjunto.
Una fabricación industrial bien planificada debe considerar:
- Planos y especificaciones: geometría, cotas, tolerancias, preparación de bordes y criterios de aceptación.
- Compatibilidad de materiales: identificación del metal base y selección correcta del proceso y los consumibles.
- Secuencia de soldeo: distribución de cordones para controlar deformaciones y tensiones.
- Accesibilidad: espacio suficiente para soldar e inspeccionar la unión.
- Acabado requerido: limpieza, mecanizado, preparación superficial o tratamiento posterior cuando proceda.
- Control final: comprobación dimensional, inspección visual y ensayos adicionales si están especificados.
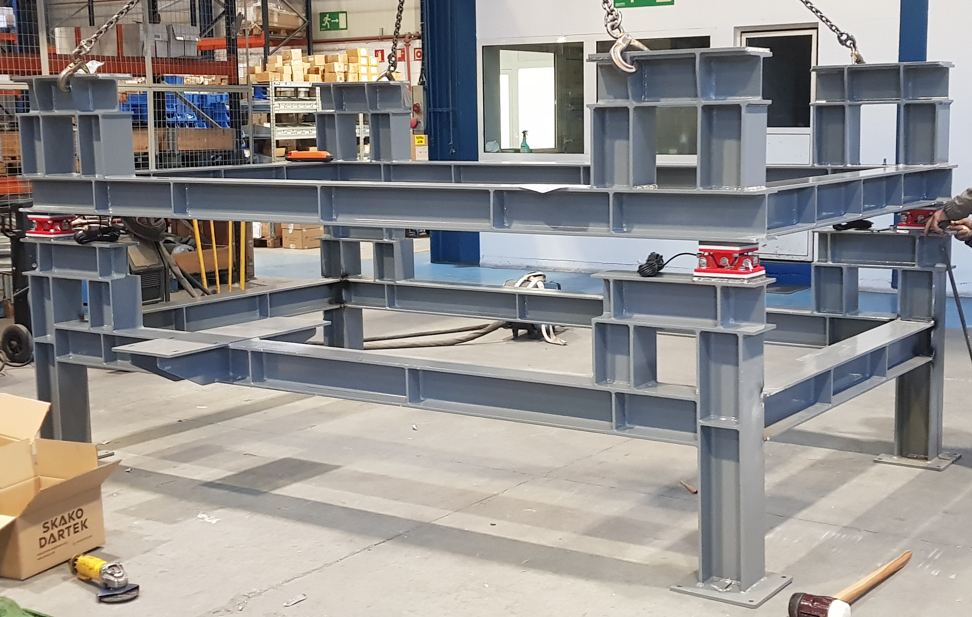
Por ejemplo, en un bastidor soldado de grandes dimensiones, una secuencia inadecuada puede provocar alabeos que dificulten el montaje de motores, rodamientos o guías. Prever amarres, puntos de referencia y controles intermedios suele resultar más eficaz que intentar corregir la geometría al final.
Reparación de equipos: decidir antes de soldar
No todos los daños deben repararse directamente mediante soldadura. Primero es necesario confirmar qué material se va a intervenir, cuál es su estado y qué función desempeña la pieza. La contaminación por aceites, la corrosión avanzada, un espesor residual insuficiente o el desconocimiento de la aleación pueden exigir análisis adicionales o hacer más conveniente sustituir el componente.
También se debe extremar la evaluación en elementos sometidos a presión, cargas elevadas, temperatura, fatiga o funciones de seguridad. En estos casos, el procedimiento, la preparación, los tratamientos térmicos y los controles pueden estar sujetos a condiciones específicas.
Una reparación fiable no empieza encendiendo el equipo de soldadura, sino determinando el alcance real del daño y las condiciones de servicio de la pieza.
Lista de comprobación antes de contratar un servicio de soldadura industrial
- Definir la función del componente. No requiere el mismo criterio una protección metálica que un elemento estructural o sometido a presión.
- Identificar el material y el espesor. Si no existe documentación, puede ser necesario verificar la composición o realizar comprobaciones previas.
- Precisar el tipo de trabajo. Hay que distinguir entre fabricación nueva, modificación, refuerzo y reparación.
- Revisar el procedimiento y las cualificaciones. Deben corresponder al proceso, material, posición y rango aplicables.
- Acordar los controles. La inspección visual es básica, pero el proyecto puede exigir líquidos penetrantes, partículas magnéticas, ultrasonidos u otros ensayos.
- Establecer tolerancias y criterios de aceptación. Esto evita interpretaciones diferentes cuando se revise la pieza terminada.
- Determinar la documentación necesaria. Certificados, trazabilidad, registros e informes deben solicitarse antes de iniciar el trabajo.
- Planificar la intervención. Acceso, desmontaje, seguridad, consignación del equipo y tiempo de parada afectan a la ejecución.
Procesos y materiales: la elección depende de la aplicación
Los procesos de soldadura habituales ofrecen ventajas diferentes. MIG/MAG puede aportar productividad en numerosos trabajos de fabricación; TIG permite un control preciso y acabados limpios; el electrodo revestido resulta versátil para determinadas reparaciones y trabajos de mantenimiento. La elección no debería basarse únicamente en la rapidez, sino en el material, el espesor, la posición, la accesibilidad y las exigencias de calidad.
La misma cautela se aplica a los materiales. El acero al carbono, el acero inoxidable y el aluminio presentan comportamientos distintos frente al calor, la contaminación y la deformación. En piezas desconocidas o reparaciones antiguas, soldar sin identificar correctamente el metal base puede generar uniones frágiles o incompatibilidades metalúrgicas.
Señales de alerta durante una reparación soldada
Hay situaciones que justifican detener el trabajo y ampliar la evaluación:
- La grieta continúa más allá de la zona visible.
- No se conoce el material de la pieza.
- Existen pérdidas importantes de espesor por corrosión o erosión.
- La unión ha sido reparada varias veces en el mismo punto.
- Se observan deformaciones, desalineaciones o vibraciones anormales.
- La pieza trabaja con presión, temperatura o cargas críticas.
- No están definidos el procedimiento ni los criterios de aceptación.
- Hay restos de productos inflamables o contaminantes en el equipo.
Estas señales no implican necesariamente que la reparación sea inviable, pero sí que debe analizarse con mayor profundidad antes de continuar.
Control de calidad después del soldeo
La inspección visual permite detectar discontinuidades superficiales, dimensiones incorrectas, mordeduras, salpicaduras relevantes o perfiles de cordón inadecuados. Sin embargo, no permite localizar todos los defectos internos. Cuando la criticidad de la pieza o la especificación lo requieren, deben seleccionarse ensayos no destructivos adecuados al material y al tipo de discontinuidad buscada.
También conviene verificar cotas, planitud, alineación y posibles deformaciones. Una unión puede resultar aceptable desde el punto de vista visual y, aun así, impedir el montaje correcto del conjunto. El control debe responder a la función real del equipo.
Cuándo solicitar asistencia profesional
La intervención de especialistas resulta especialmente recomendable cuando existen requisitos de trazabilidad, materiales especiales, espesores elevados, posiciones complejas, daños recurrentes o componentes críticos. También cuando la parada de producción obliga a coordinar desmontaje, reparación, inspección y puesta en servicio con precisión.
Henchar Calderería aborda trabajos de calderería industrial y soldadura profesional homologada para necesidades de mantenimiento, fabricación y reparación en Guipúzcoa. El criterio esencial es definir correctamente el alcance, verificar los requisitos aplicables y controlar la ejecución antes de devolver el equipo al servicio.
Para una empresa de Irún, elegir un servicio de soldadura industrial no debería reducirse a comparar plazos. La decisión debe considerar la cualificación, la adecuación del procedimiento, la capacidad para interpretar el daño y el sistema de control. Una buena evaluación inicial evita soluciones improvisadas y ayuda a obtener un resultado técnicamente coherente con las condiciones de trabajo del equipo.