Calderería pesada y calderería ligera: diferencias en equipos, materiales, tolerancias y proyectos
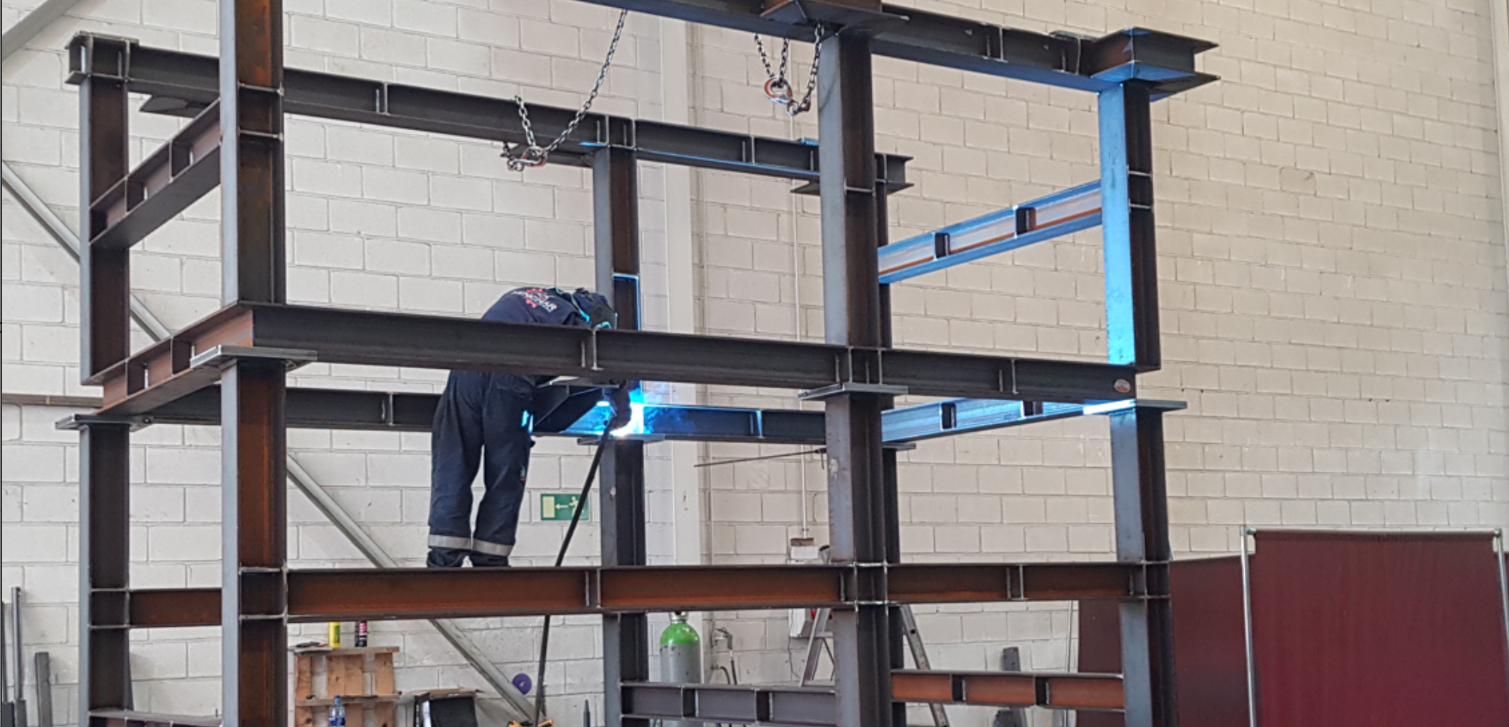
La diferencia entre calderería pesada y calderería ligera no depende únicamente del peso o el tamaño de una pieza. También intervienen el espesor de los materiales, la capacidad de conformado y elevación, los procesos de soldadura, las tolerancias exigidas, los controles de calidad y las condiciones de servicio del conjunto. Identificar correctamente estas variables es esencial para elegir un taller con medios adecuados, evitar deformaciones y garantizar que el componente pueda fabricarse, transportarse y montarse según proyecto.
De forma general, la calderería pesada se orienta a estructuras, recipientes y componentes de grandes dimensiones o espesores elevados. La ligera trabaja con chapas y perfiles más manejables para fabricar carcasas, conductos, protecciones, depósitos pequeños y conjuntos auxiliares. Sin embargo, la frontera no siempre es exacta: una pieza de tamaño reducido puede requerir recursos propios de calderería pesada por su espesor, mientras que un cerramiento voluminoso de chapa fina puede pertenecer a la calderería ligera.
Qué se considera calderería pesada
La calderería pesada comprende la transformación de chapas gruesas, perfiles estructurales y componentes metálicos que exigen una elevada capacidad de corte, curvado, soldadura, manipulación y control dimensional. Suele estar vinculada a equipos sometidos a grandes cargas, presión, temperatura, abrasión o condiciones industriales severas.
Entre sus aplicaciones habituales se encuentran los depósitos de gran capacidad, virolas, tolvas, reactores, bastidores robustos, estructuras soldadas, cuerpos cilíndricos y componentes para maquinaria pesada. El alcance exacto depende siempre de los planos, la especificación técnica y la normativa aplicable.
El reto no consiste solo en unir piezas grandes. Los espesores elevados pueden requerir preparación de bordes, precalentamiento, secuencias de soldadura planificadas y control de la aportación térmica. Además, cualquier desviación acumulada durante el armado puede dificultar el mecanizado posterior o impedir el montaje en obra.
Qué caracteriza a la calderería ligera
La calderería ligera utiliza normalmente chapas de menor espesor y perfiles ligeros para producir componentes en los que importan especialmente la geometría, el acabado y la repetibilidad. Es frecuente en conductos, bandejas, envolventes, resguardos de maquinaria, pequeñas tolvas, armarios metálicos, soportes y piezas auxiliares.
Que una fabricación sea ligera no significa que sea sencilla. Las chapas finas son especialmente sensibles al calor: una secuencia de soldadura inadecuada puede generar alabeos, ondulaciones, contracciones o marcas visibles. Cuando existe una exigencia estética, de estanqueidad o de ajuste con otros componentes, el control del proceso resulta determinante.
Comparación de equipos, materiales, tolerancias y aplicaciones
| Criterio | Calderería pesada | Calderería ligera |
|---|---|---|
| Espesores y formato | Chapas gruesas, perfiles robustos y piezas de gran masa o volumen | Chapas finas, perfiles ligeros y componentes más manejables |
| Equipos habituales | Puentes grúa de alta capacidad, grandes cilindros curvadores, prensas, posicionadores y equipos de soldadura de alta deposición | Plegadoras, cizallas, equipos de corte, rodillos, utillajes de precisión y soldadura con control térmico |
| Materiales frecuentes | Aceros estructurales, aceros de alta resistencia, antidesgaste y materiales especificados para presión o temperatura | Acero al carbono, acero inoxidable, aluminio y chapa galvanizada, según la aplicación |
| Riesgo de fabricación | Tensiones residuales, contracción, falta de penetración, desviaciones acumuladas y dificultades de manipulación | Alabeo, perforación, deformación por calor, daños superficiales y pérdida de ajuste |
| Proyectos habituales | Depósitos, virolas, tolvas de gran capacidad, estructuras y equipos industriales robustos | Conductos, carcasas, protecciones, bandejas, soportes y pequeños depósitos |
Equipos de fabricación: la capacidad debe evaluarse en conjunto
Para determinar si un taller puede asumir un proyecto no basta con comprobar la longitud de su plegadora o la capacidad nominal de una grúa. Hay que valorar toda la cadena de fabricación: recepción del material, corte, biselado, conformado, armado, soldadura, control, acabado y expedición.
En calderería pesada son importantes los medios de elevación y volteo seguro, la potencia de conformado, los posicionadores y el espacio disponible para montar conjuntos voluminosos. También debe comprobarse si las limitaciones de transporte obligan a fabricar por módulos.
En calderería ligera, la precisión del corte y del plegado, el estado de los utillajes y la capacidad para controlar el calor suelen tener mayor protagonismo. Por ejemplo, una carcasa de acero inoxidable puede cumplir dimensionalmente y, aun así, resultar inaceptable si presenta contaminación superficial, arañazos o deformaciones visibles.
Materiales: no todos se cortan, conforman y sueldan igual
El material debe elegirse por sus propiedades mecánicas, resistencia a la corrosión, soldabilidad y comportamiento en servicio, no solo por disponibilidad. Incluso dentro de una misma familia de acero pueden cambiar los requisitos de preparación, consumibles, temperatura entre pasadas o tratamiento posterior.
- Acero al carbono: es habitual en estructuras y equipos industriales, pero exige seleccionar correctamente la calidad y controlar la corrosión mediante el acabado previsto.
- Acero inoxidable: requiere evitar la contaminación con acero al carbono y preservar su superficie durante el corte, armado y manipulación.
- Aluminio: combina bajo peso y resistencia a la corrosión, aunque demanda limpieza, consumibles apropiados y un control preciso del proceso de soldadura.
- Aceros especiales: los materiales antidesgaste, de alta resistencia o destinados a condiciones exigentes pueden imponer limitaciones de plegado, precalentamiento o aporte térmico.
Antes de fabricar conviene confirmar la calidad exacta, el espesor, el estado de suministro, la orientación cuando sea relevante y la documentación de trazabilidad requerida. Sustituir un material por otro aparentemente equivalente sin validación técnica puede alterar la soldabilidad o el comportamiento final.
Tolerancias: pesado no significa impreciso
Un error frecuente consiste en asumir que la calderería ligera siempre exige mayor precisión. En realidad, las tolerancias dependen de la función de cada cota. Una estructura pesada puede admitir cierta variación en una dimensión exterior y requerir, al mismo tiempo, una precisión elevada en apoyos, bridas, ejes, alojamientos o puntos de conexión.
Las tolerancias deben definirse en los planos y relacionarse con el proceso disponible. Cuanto más larga sea una pieza soldada, mayor atención merece la acumulación de desviaciones. En chapa fina, por su parte, puede ser difícil conservar la planitud tras soldar cordones continuos.
Una tolerancia exigente debe responder a una necesidad funcional y estar acompañada de un método realista de fabricación, medición y aceptación.
Imaginemos una empresa que necesita una tolva conectada a una línea existente. El volumen general podría admitir una tolerancia moderada, pero la posición de las bocas, la inclinación de descarga y las bridas de unión deben ajustarse con precisión. Si todas las cotas se tratan por igual, el coste aumenta sin mejorar necesariamente el funcionamiento.
Cómo decidir qué enfoque necesita un proyecto
Una revisión técnica ordenada ayuda a clasificar el trabajo y a detectar requisitos que no aparecen a simple vista:
- Definir el servicio: cargas, presión, temperatura, corrosión, desgaste, estanqueidad y vida útil esperada.
- Revisar geometría y dimensiones: espesores, radios de curvado, accesibilidad de las uniones y puntos críticos de ajuste.
- Comprobar el material: calidad, soldabilidad, disponibilidad, trazabilidad y acabado requerido.
- Planificar la fabricación: corte, preparación de juntas, conformado, secuencia de armado y soldadura, mecanizados y tratamientos posteriores.
- Establecer controles: inspección dimensional, control visual y ensayos adicionales cuando lo exijan el diseño, el servicio o la normativa.
- Validar manipulación y logística: peso por módulo, centro de gravedad, puntos de izado, accesos, transporte y montaje final.
Este último punto suele revisarse demasiado tarde. Un conjunto puede ser técnicamente fabricable, pero necesitar una división modular porque no cabe por un acceso o supera la capacidad de manipulación disponible en destino.
Errores frecuentes que conviene prevenir
- Entregar planos sin prioridades funcionales: el fabricante necesita saber qué superficies, ejes o conexiones condicionan el montaje.
- Elegir el proceso solo por el espesor: la posición de soldadura, el material, la accesibilidad y el nivel de calidad también influyen.
- No prever las deformaciones: el punteado, los útiles, la secuencia y el reparto de cordones deben definirse antes de soldar.
- Confundir acabado visual con calidad estructural: una soldadura uniforme no sustituye la cualificación del procedimiento ni los controles requeridos.
- Omitir la logística: fabricar una sola pieza puede parecer más sencillo, pero no siempre es viable transportarla o instalarla.
- Aplicar tolerancias generales excesivas: exigir precisión innecesaria en todas las cotas puede complicar y encarecer el proyecto.
Cuándo conviene solicitar una revisión profesional
Es recomendable consultar con un especialista cuando existan materiales especiales, espesores elevados, soldaduras críticas, requisitos de estanqueidad, geometrías complejas o un montaje condicionado por el espacio. También cuando los planos definan el resultado final, pero no contemplen cómo compensar la contracción o en qué orden fabricar los subconjuntos.
La documentación de partida debería incluir, como mínimo, planos actualizados, especificación del material, condiciones de servicio, tolerancias funcionales, acabado, controles requeridos y necesidades de trazabilidad. Si el equipo está sujeto a requisitos técnicos o normativos específicos, debe comprobarse su versión vigente antes de cerrar el diseño y el plan de fabricación.
La elección correcta depende del conjunto del proyecto
Calderería pesada y ligera requieren capacidades distintas, pero comparten una misma base: diseño fabricable, materiales adecuados, soldadura controlada y verificación dimensional. La clasificación sirve para orientar los medios necesarios; no sustituye el análisis técnico de la pieza.
Desde Errenteria, Henchar Calderería aborda trabajos de calderería industrial y soldadura profesional homologada valorando tanto la fabricación como el montaje y las exigencias de servicio. Revisar estos factores antes de iniciar el trabajo permite anticipar riesgos y escoger una solución coherente con la función real del conjunto.