Cómo preparar correctamente bordes, biseles y superficies antes de una soldadura profesional
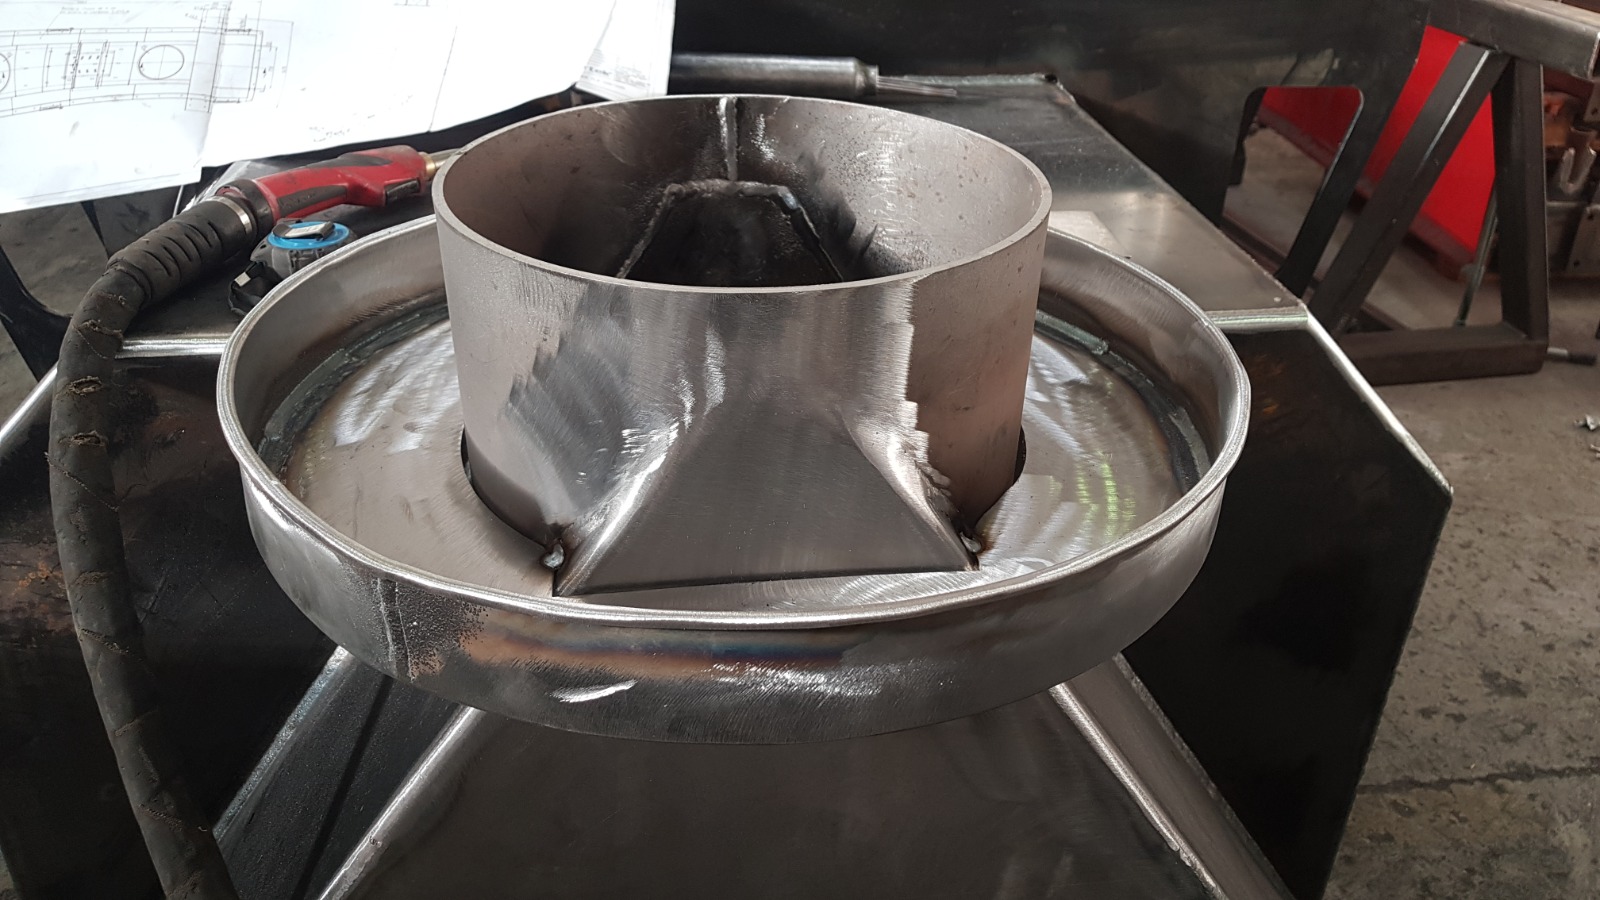
Una soldadura profesional comienza mucho antes de encender el arco. Para obtener una unión resistente, continua y conforme al procedimiento aplicable, es necesario preparar los bordes con la geometría indicada, eliminar contaminantes y comprobar el ajuste entre las piezas. Soldar sobre óxido, pintura, humedad, rebabas o un bisel incorrecto aumenta el riesgo de porosidad, falta de fusión, inclusiones, fisuras y deformaciones.
La preparación no debe decidirse por costumbre. El material, el espesor, el proceso de soldadura, la posición, el acceso y los requisitos del trabajo determinan cómo actuar. En trabajos de calderería industrial, Henchar Calderería aborda esta fase de acuerdo con la documentación técnica y el procedimiento de soldadura correspondiente.
La preparación debe partir del procedimiento de soldadura
Antes de cortar, amolar o mecanizar una pieza, hay que revisar los planos, las especificaciones y, cuando proceda, el procedimiento de soldadura o WPS. Este documento puede establecer variables esenciales para preparar y montar la junta:
- Tipo de unión y geometría del bisel.
- Ángulo de preparación y ángulo incluido.
- Talón o cara de raíz.
- Separación entre bordes.
- Tolerancias de desalineación.
- Material base, consumible y proceso de soldeo.
- Necesidad de respaldo, purga, precalentamiento o control térmico.
- Secuencia, posición y número de pasadas.
No existe un bisel universal. Una abertura de raíz excesiva puede favorecer la perforación o exigir demasiado metal de aportación; si es insuficiente, puede impedir la penetración. Del mismo modo, un talón demasiado grueso o un ángulo demasiado cerrado dificultan el acceso del arco a la raíz.
Elegir el tipo de borde y bisel
Las uniones a tope de poco espesor pueden admitir bordes rectos si así lo contempla el procedimiento. A medida que aumenta el espesor o se exige penetración completa, suele ser necesario recurrir a preparaciones en V, X, U u otras geometrías.
- Borde recto: simplifica la preparación, pero solo resulta adecuado dentro de los espesores y condiciones previstos.
- Bisel en V: ofrece buen acceso desde una cara, aunque incrementa el volumen de aportación y la contracción angular.
- Doble V o X: permite repartir la soldadura entre ambas caras y puede reducir el metal aportado y las deformaciones. Requiere acceso por los dos lados.
- Preparación en U: puede reducir el volumen de soldadura en grandes espesores, pero exige un mecanizado más preciso.
La elección debe equilibrar penetración, accesibilidad, productividad, consumo de material y control de la deformación. Modificar la geometría para ahorrar tiempo de preparación puede generar después reparaciones mucho más costosas.
Preparación por etapas: del corte al montaje
1. Identificar y proteger el material
Antes de intervenir conviene confirmar la calidad del material, su espesor y la correspondencia con los planos. También debe mantenerse la trazabilidad cuando el proyecto la exija. Las piezas no deberían mezclarse ni marcarse mediante procedimientos que puedan dañarlas o introducir contaminantes.
En acero inoxidable, por ejemplo, es importante utilizar herramientas reservadas para este material. Un disco o cepillo empleado previamente sobre acero al carbono puede transferir partículas ferrosas y favorecer la contaminación superficial.
2. Ejecutar el corte adecuado
Los bordes pueden prepararse mediante mecanizado, corte térmico, plasma, láser, sierra o abrasivos, según el material y la precisión requerida. El método elegido debe producir una geometría controlable y no dejar defectos incompatibles con la soldadura.
Después de un corte térmico se deben retirar escoria, cascarilla, óxidos adheridos e irregularidades. También hay que revisar la zona afectada por el calor cuando el material o la especificación lo requieran. No basta con que el borde tenga una apariencia uniforme: debe ajustarse a las tolerancias y quedar metalúrgicamente apto para soldar.
3. Formar y verificar el bisel
El ángulo, el talón y la separación de raíz deben medirse con galgas, plantillas o instrumentos apropiados. La inspección visual a simple vista no ofrece suficiente precisión en uniones críticas.
Un caso habitual es preparar correctamente cada bisel por separado y descubrir durante el montaje que la abertura cambia a lo largo de la junta. Esto obliga al soldador a compensar continuamente y puede provocar una penetración irregular. Por eso la comprobación debe realizarse también con las piezas presentadas y sujetas.
4. Eliminar contaminantes
La zona de soldadura y sus proximidades deben estar libres de grasa, aceites, pintura, imprimaciones no compatibles, humedad, óxido, cascarilla y residuos de corte. El ancho que debe limpiarse dependerá del proceso y de la especificación, pero ha de ser suficiente para evitar que el calor arrastre contaminantes hacia el baño fundido.
La limpieza debe adaptarse al material. En aluminio, la capa de óxido tiene un comportamiento distinto al metal base y requiere herramientas y procedimientos compatibles. En inoxidables debe evitarse la contaminación cruzada. Los disolventes utilizados tienen que ser adecuados, aplicarse con ventilación y dejarse evaporar por completo antes de soldar.
Limpiar no significa únicamente mejorar el aspecto: significa retirar todo aquello que pueda descomponerse, fundirse o reaccionar dentro del baño de soldadura.
5. Comprobar el estado del borde
Antes del montaje hay que buscar grietas, laminaciones, mordeduras de corte, rebabas, zonas quemadas y discontinuidades abiertas a la superficie. Si aparecen indicaciones dudosas, no conviene ocultarlas mediante amolado indiscriminado. Deben evaluarse y, cuando corresponda, aplicarse los ensayos superficiales definidos por la documentación del trabajo.
6. Presentar, alinear y puntear
La alineación es parte de la preparación. Las piezas deben inmovilizarse sin forzarlas hasta alterar su geometría o introducir tensiones innecesarias. Hay que controlar la separación de raíz, el desnivel entre caras, la posición relativa y la deformación prevista.
Los puntos de soldadura tienen que ser compatibles con el procedimiento, presentar calidad suficiente y situarse de forma que no interfieran con la ejecución. Antes de integrarlos en el cordón definitivo se revisan y, si es necesario, se perfilan sus extremos para facilitar la fusión.
Lista de comprobación antes de soldar
Una revisión breve y sistemática ayuda a detectar errores cuando aún son fáciles de corregir:
- ¿El material y el espesor coinciden con el plano y el procedimiento?
- ¿El tipo de junta y el bisel son los especificados?
- ¿Se han medido el ángulo, el talón y la abertura de raíz?
- ¿Los bordes están libres de escoria, óxido, pintura, grasa y humedad?
- ¿Se han eliminado rebabas e irregularidades sin reducir indebidamente el espesor?
- ¿Las herramientas son compatibles con el material y evitan la contaminación cruzada?
- ¿La alineación y el desnivel se mantienen dentro de las tolerancias?
- ¿Los puntos de soldadura son adecuados y están exentos de defectos visibles?
- ¿Se ha previsto el acceso de la antorcha o el electrodo a toda la junta?
- ¿Están preparados, cuando sean necesarios, el respaldo, la purga y el control térmico?
Errores frecuentes que comprometen la unión
Soldar directamente sobre imprimación o pintura es uno de los errores más comunes. Solo debe mantenerse un recubrimiento en la junta cuando su compatibilidad esté expresamente contemplada. De lo contrario, sus gases y residuos pueden originar poros e inclusiones.
También es arriesgado corregir una abertura irregular aumentando la aportación. La soldadura no debería utilizarse para compensar un montaje fuera de tolerancia. Lo correcto es detenerse, reajustar las piezas y verificar de nuevo la geometría.
Otro problema habitual consiste en amolar sin control dimensional. Una superficie brillante puede esconder un borde redondeado, un talón desigual o una reducción local del espesor. La preparación debe comprobarse con medidas, no solo por su apariencia.
Por último, preparar las piezas con demasiada antelación y almacenarlas sin protección puede hacer que reaparezcan óxido, polvo o humedad. La limpieza final debe realizarse lo más cerca posible del soldeo y conservarse hasta comenzar el trabajo.
Cuándo se necesita una evaluación profesional
Conviene solicitar la intervención de personal cualificado cuando se trabaja con espesores elevados, materiales aleados, recipientes o conducciones sometidos a presión, uniones de penetración completa, requisitos de inspección o estructuras sujetas a documentación técnica específica. También cuando aparecen defectos en el corte, dudas sobre la composición del material o desalineaciones que superan lo previsto.
La preparación correcta reduce incertidumbre durante el soldeo, facilita una penetración uniforme y ayuda a controlar las deformaciones. En calderería industrial, el resultado depende de tratar el corte, la limpieza, el biselado y el montaje como partes del mismo proceso. Henchar Calderería realiza soldadura profesional homologada en Errenteria, Guipúzcoa, aplicando criterios técnicos adecuados a cada unión y a sus requisitos de fabricación.